

Как варить нержавейку: электродом, аргоном и полуавтоматом
Обновлено 22.10.2026
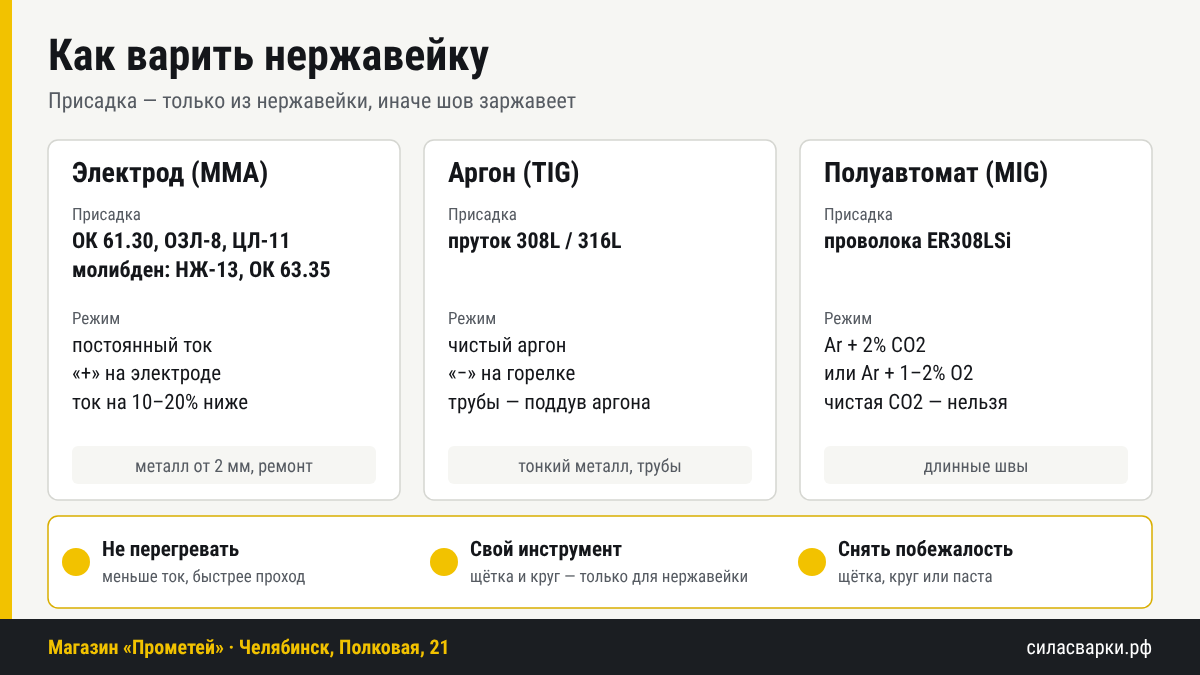
Коротко: нержавейку варят присадкой из нержавейки — иначе шов заржавеет. Электродом: ОК 61.30, ОЗЛ-8, ЦЛ-11 на постоянном токе обратной полярности, ток на 10–20% ниже, чем для обычной стали. Полуавтоматом: проволока ER308LSi в смеси аргона с 2% CO2 или O2. Аргоном (TIG): постоянный ток прямой полярности и пруток 308L — так получаются самые аккуратные швы. Главное — не перегревать металл.

Почему нержавейку варят иначе
- Перегрев убивает стойкость к коррозии. При долгом нагреве часть хрома уходит в карбиды, и у шва нержавейка начинает ржаветь. Поэтому — меньше ток, быстрее проход, без широких колебаний.
- Сильнее ведёт. Нержавейка расширяется сильнее обычной стали и хуже отводит тепло — тонкий лист коробит. Чаще ставьте прихватки, варите участками.
- Боится железа. Частицы обычной стали от щётки, круга или стола потом ржавеют на поверхности. Инструмент для нержавейки держите отдельно.
Таблица: чем варить
| Способ | Присадка | Газ и ток | Для чего |
|---|---|---|---|
| Электрод (MMA) | ОК 61.30, ОЗЛ-8, ЦЛ-11; с молибденом — НЖ-13, ОК 63.35 | постоянный ток, «+» на электроде | металл от 2 мм, улица, ремонт |
| Аргон (TIG) | пруток 308L / 316L | чистый аргон, постоянный ток, «−» на горелке | тонкий металл, трубы, пищевое оборудование |
| Полуавтомат (MIG) | проволока ER308LSi | Ar + 2% CO2 или Ar + 1–2% O2 | длинные швы, металл от 1,5–2 мм |
Марку присадки подбирают под марку стали: для распространённой AISI 304 (08Х18Н10) — 308L, для молибденовой AISI 316 — 316L, для 12Х18Н10Т — например, ЦЛ-11. Чистая углекислота для нержавейки не годится: она насыщает шов углеродом.
Электродом: на что обратить внимание
- Электроды для нержавейки капризнее к влаге — перед работой прокалите по режиму с пачки.
- Короткая дуга, без широких «ёлочек», шов узкими валиками.
- Между проходами давайте металлу остыть, не накаляйте деталь докрасна.
Аргоном и полуавтоматом
TIG даёт лучший шов на тонкой нержавейке и трубах. На трубах изнутри стоит делать поддув аргона — иначе корень шва окисляется в серую корку («сахар») и потом корродирует. Полуавтоматом удобно варить длинные швы, но только с нержавеющей проволокой и правильной смесью. Без газа нержавейку варят лишь специальной порошковой проволокой для нержавейки — обычная E71T-GS для стали даст ржавеющий шов.
После сварки
Цвета побежалости — радужные и тёмные пятна у шва — это окисленный слой, на котором нержавейка ржавеет. Их снимают щёткой из нержавеющей проволоки, лепестковым кругом или травильной пастой, после чего поверхность восстанавливает защитную плёнку.
Частые ошибки
- Обычный электрод или проволока по стали — шов ржавеет через пару месяцев.
- Слишком большой ток и медленный проход — перегрев, коробление, коррозия у шва.
- Чистая углекислота при сварке полуавтоматом.
- Зачистка щёткой, которой чистили чёрный металл.
Про подключение плюса и минуса — в статье о полярности, про газ для полуавтомата — в статье какой газ выбрать.
Что есть у нас
- Электроды сварочные для нержавейки: ОК 61.30, ОЗЛ-8, ЦЛ-11, НЖ-13, ОК 63.35
- Сварочная проволока нержавеющая ER308LSi 0,8; 1,0 и 1,2 мм
- Аппараты TIG
- Отрезные и зачистные круги, в том числе отрезные по нержавейке
Назовите марку стали и толщину — по телефону +7 (351) 777-77-38 подберём электрод или проволоку.
Частые вопросы
Какими электродами варить нержавейку?
Электродами для нержавеющих сталей под марку металла: для AISI 304 — ОК 61.30, ОЗЛ-8, для 12Х18Н10Т — ЦЛ-11, для молибденовых сталей — НЖ-13 или ОК 63.35.
Какая полярность при сварке нержавейки электродом?
Постоянный ток обратной полярности: держатель на плюсе. Некоторые марки, например ОК 61.30, работают и на переменном токе.
Можно ли варить нержавейку полуавтоматом в углекислоте?
Нет: чистая углекислота насыщает шов углеродом, и он теряет стойкость к коррозии. Нужна смесь аргона с 1–2% кислорода или 2% CO2 и нержавеющая проволока ER308LSi.
Можно ли варить нержавейку полуавтоматом без газа?
Только специальной порошковой проволокой для нержавейки. Обычная самозащитная проволока для стали даст ржавеющий шов.
Как убрать цвета побежалости после сварки нержавейки?
Щёткой из нержавеющей проволоки, лепестковым кругом или травильной пастой. Это не только внешний вид: на окисленном слое нержавейка ржавеет.
Ещё статьи
- Какой газ нужен для полуавтомата: углекислота, смесь или аргон
- Порошковая проволока без газа: как варить и какую выбрать
- Какими электродами варить: 10 реальных задач — от ржавчины до трубы отопления
- Сварка алюминия: аргоном, полуавтоматом или электродом
- Полярность при сварке: прямая и обратная — когда какую ставить
- Сварка чугуна: какими электродами и как варить, чтобы не треснул
- Какой ток для электрода: таблица по диаметру и толщине металла
- Прокалка электродов: зачем, при какой температуре и сколько
- Электрод, полуавтомат или аргон: какой сварочный аппарат выбрать для дома
- Как выбрать сварочный полуавтомат: какие функции нужны дома, а какие нет
- Ресанта САИ или САИПА: какой аппарат выбрать
- Как выбрать маску сварщика хамелеон: на что смотреть
- Как выбрать плазморез: ток, толщина реза и компрессор
- Сварка профильной трубы: электроды, ток и как не прожечь
- Как варить вертикальный шов электродом: снизу вверх и сверху вниз
- Сварка тонкого металла: полуавтоматом и электродом без прожогов
- Углекислотный редуктор для полуавтомата: какой выбрать
- Расход электродов на 1 метр шва: таблица и как посчитать
- Сварочные полуавтоматы в Челябинске: сравнение моделей в наличии
- Электроды в Челябинске: как читать маркировку и что брать — цены в наличии
- Что купить начинающему сварщику: набор для гаража и цены