

Какой ток для электрода: таблица по диаметру и толщине металла
Обновлено 29.10.2026
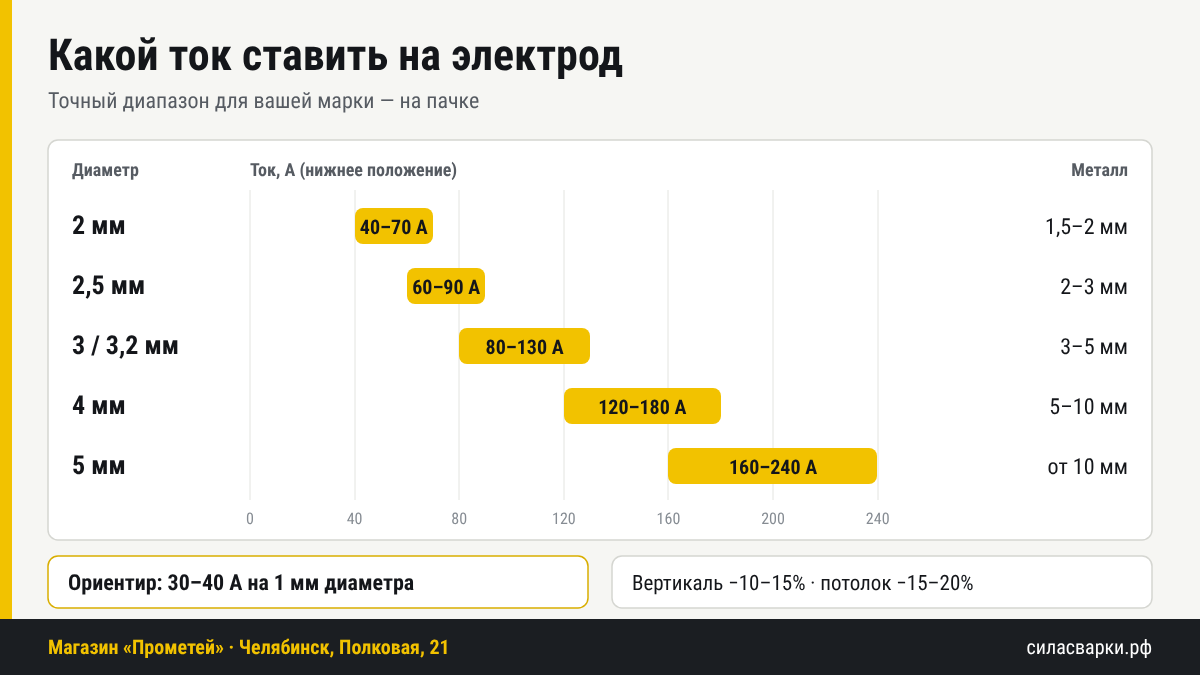
Коротко: ориентир — 30–40 А на каждый миллиметр диаметра электрода. Для электрода 3 мм это примерно 80–130 А, для 4 мм — 120–180 А. Точный диапазон для вашей марки всегда напечатан на пачке. Начинайте с середины диапазона и подстраивайте по пробному шву.
- новинкаРесантаИнвертор сварочный РЕСАНТА САИ 160К (компакт)Режим сварки: MMA · Диапазон сетевого напряжения: 140–240 В

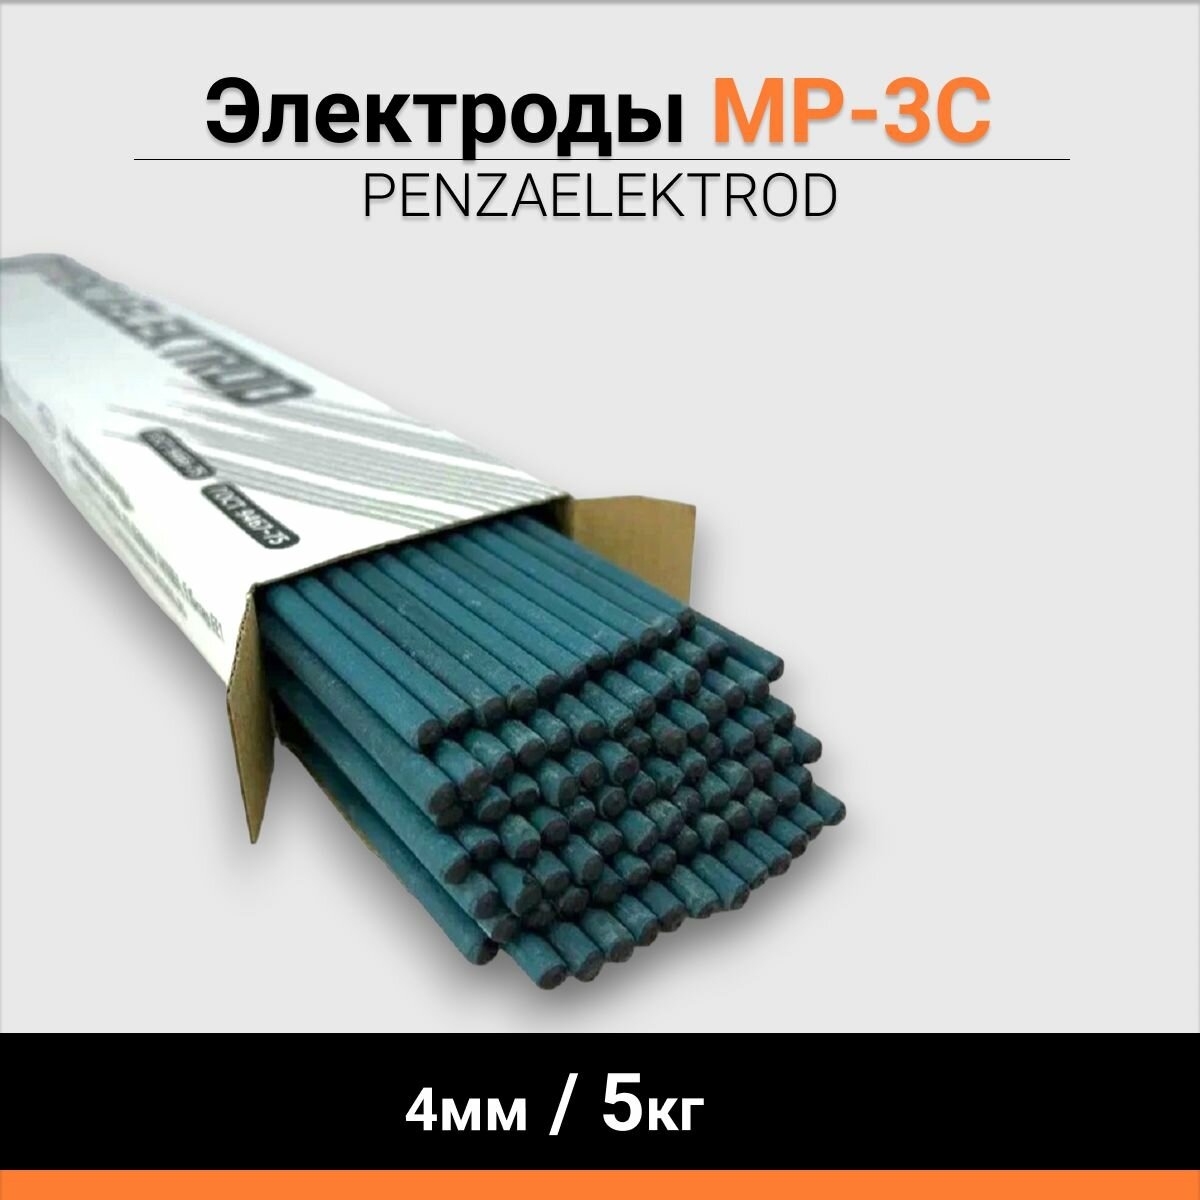
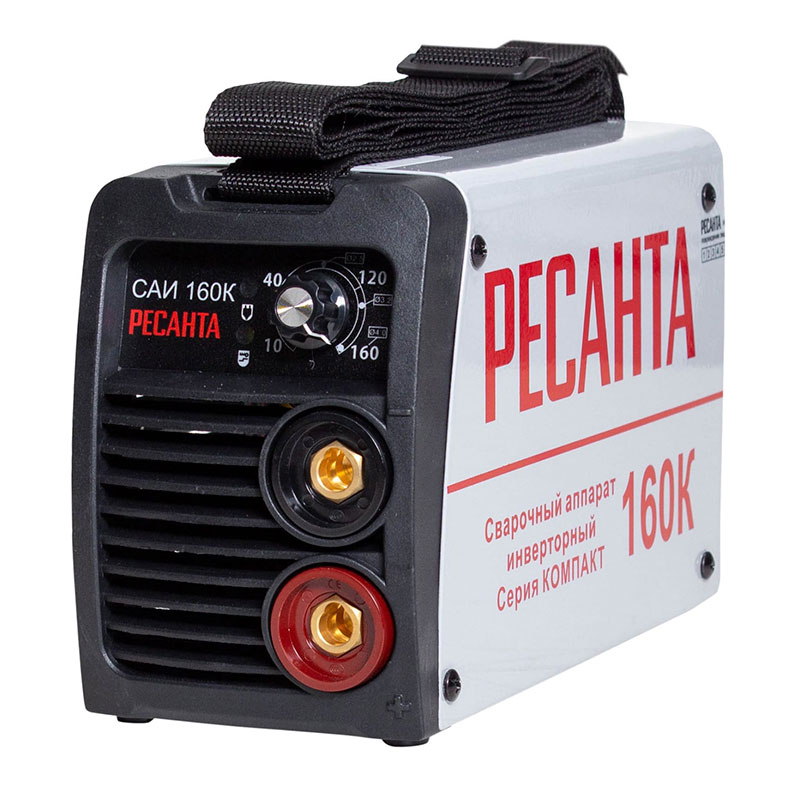
Таблица: ток по диаметру электрода
| Диаметр электрода | Ток, нижнее положение | Толщина металла |
|---|---|---|
| 2 мм | 40–70 А | 1,5–2 мм |
| 2,5 мм | 60–90 А | 2–3 мм |
| 3 / 3,2 мм | 80–130 А | 3–5 мм |
| 4 мм | 120–180 А | 5–10 мм |
| 5 мм | 160–240 А | от 10 мм |
Ориентир для распространённых рутиловых и основных электродов по углеродистой стали. У конкретной марки диапазон может быть уже или сдвинут — смотрите пачку.
Поправка на положение шва
- Нижнее положение (деталь лежит) — ток по таблице.
- Вертикальный шов — на 10–15% меньше: металл стекает, ванну нужно держать.
- Потолочный шов — на 15–20% меньше и электрод потоньше.
- Корень шва на трубе или стыке с зазором — тоже ниже, чтобы не прожечь.
Как понять, что ток выставлен неправильно
| Ток мал | Ток велик |
|---|---|
| Электрод липнет, дуга рвётся | Много брызг, дуга «ревёт» |
| Шов узкий, высокий, лежит сверху | Прожоги на тонком металле |
| Плохой провар, шлак затекает в шов | Подрезы по краям шва |
| Трудно зажечь дугу | Электрод краснеет и перегревается к концу |
Хватит ли мощности аппарата
Для электрода 3 мм нужен аппарат, который честно держит 120–130 А, для 4 мм — от 160–180 А. Учтите напряжение в сети: в гараже или на даче оно часто проседает, и аппарат на 160 А не выдаёт заявленный ток. Если варите от слабой сети или длинного удлинителя, выбирайте модель с запасом и работой при пониженном напряжении. Время непрерывной работы на большом токе ограничено ПВ аппарата — посчитать его можно в нашем калькуляторе ПВ.
Укажите толщину металла и положение шва в калькуляторе электрода и тока — он подскажет диаметр и диапазон тока. Сколько электродов уйдёт на шов, покажет расчёт расхода электродов. Какую марку выбрать под задачу — в статье какими электродами варить.
Что есть у нас
- Электроды сварочные: МР-3, ОК 46, УОНИ 13/55, LB-52U — диаметры от 2 до 5 мм
- Сварочные инверторы с запасом по току
Скажите, что варите и какой у вас аппарат, — по телефону +7 (351) 777-77-38 подскажем диаметр и ток.
Частые вопросы
Какой ток нужен для электрода 3 мм?
Обычно 80–130 А в нижнем положении. Для вертикального шва — на 10–15% меньше. Точный диапазон указан на пачке.
Какой ток для электрода 2,5 мм?
Примерно 60–90 А. Такими электродами варят металл толщиной 2–3 мм.
Какой ток для электрода 4 мм?
Примерно 120–180 А. Нужен аппарат, который держит не меньше 160–180 А.
Как подобрать ток для сварки?
Ориентир — 30–40 А на 1 мм диаметра электрода. Начните с середины диапазона с пачки и подстройте по пробному шву: при малом токе электрод липнет, при большом — брызги и прожоги.
Почему электрод прилипает к металлу?
Чаще всего мал ток, отсырели электроды или слишком короткая дуга. Прибавьте 10–15 А и проверьте, не нужна ли прокалка.
Ещё статьи
- Какой газ нужен для полуавтомата: углекислота, смесь или аргон
- Порошковая проволока без газа: как варить и какую выбрать
- Какими электродами варить: 10 реальных задач — от ржавчины до трубы отопления
- Сварка алюминия: аргоном, полуавтоматом или электродом
- Полярность при сварке: прямая и обратная — когда какую ставить
- Сварка чугуна: какими электродами и как варить, чтобы не треснул
- Как варить нержавейку: электродом, аргоном и полуавтоматом
- Прокалка электродов: зачем, при какой температуре и сколько
- Электрод, полуавтомат или аргон: какой сварочный аппарат выбрать для дома
- Как выбрать сварочный полуавтомат: какие функции нужны дома, а какие нет
- Ресанта САИ или САИПА: какой аппарат выбрать
- Как выбрать маску сварщика хамелеон: на что смотреть
- Как выбрать плазморез: ток, толщина реза и компрессор
- Сварка профильной трубы: электроды, ток и как не прожечь
- Как варить вертикальный шов электродом: снизу вверх и сверху вниз
- Сварка тонкого металла: полуавтоматом и электродом без прожогов
- Углекислотный редуктор для полуавтомата: какой выбрать
- Расход электродов на 1 метр шва: таблица и как посчитать
- Сварочные полуавтоматы в Челябинске: сравнение моделей в наличии
- Электроды в Челябинске: как читать маркировку и что брать — цены в наличии
- Что купить начинающему сварщику: набор для гаража и цены