

Сварка профильной трубы: электроды, ток и как не прожечь
Обновлено 26.10.2026
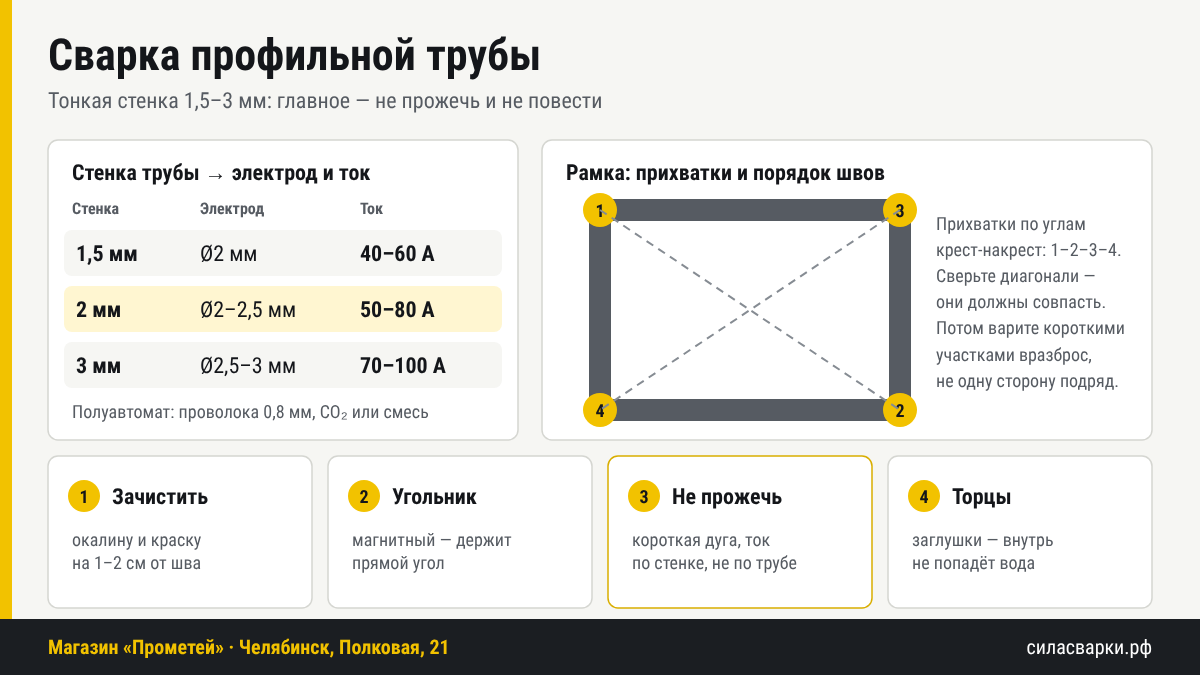
Коротко: профильная труба тонкостенная — обычно 1,5–3 мм, поэтому ток выбирают по толщине стенки, а не по размеру трубы. На стенку 1,5–2 мм — электрод 2–2,5 мм, на 3 мм — 2,5–3 мм, ток ближе к нижней границе. Варите короткой дугой: сначала прихватки по углам, потом короткие швы вразброс — так трубу не прожжёте и раму не поведёт.
- новинкаПТКУгольник магнитный МФ-625Углы фиксации — 30°, 45°, 60°, 75°, 90° и 135° · Максимальная масса удерживаемого изделия — 11 кг
- новинкаЛУГАКруг отрезной по металлу 125х1,0х22 ЛУГАТип: 41, плоский отрезной круг · Наружный диаметр: 125 мм


Таблица: электрод и ток по стенке трубы
| Стенка трубы | Электрод | Ток | Полуавтомат |
|---|---|---|---|
| 1,5 мм | Ø2 мм | 40–60 А | проволока 0,8 мм |
| 2 мм | Ø2–2,5 мм | 50–80 А | проволока 0,8 мм |
| 3 мм | Ø2,5–3 мм | 70–100 А | проволока 0,8–1,0 мм |
Ориентир. Точный диапазон тока — на пачке электродов. Перед работой сварите пробный шов на обрезке той же трубы. Подробнее — в статье какой ток ставить на электрод.
Какие электроды брать
- МР-3С, ОК 46 — рутиловые, проще всего для тонкой стенки: легко зажигаются, держат короткую дугу на небольшом токе, шлак отходит сам. Для заборов, навесов, теплиц, стеллажей — самое то.
- УОНИ 13/55, LB-52U — основные, для ответственных швов под нагрузкой. Варят на постоянном токе обратной полярности, перед работой их прокаливают. На тонкой стенке с ними сложнее — нужен навык.
Подробно — в статье какими электродами варить.
Подготовка
- Отрежьте ровно — под 90° или под 45° («на ус»), снимите заусенцы. Чем меньше зазор, тем меньше шанс прожечь: на тонкой стенке его почти не оставляют.
- Зачистите окалину, краску и ржавчину на 1–2 см от шва. Оцинкованную трубу варите только с хорошей вытяжкой или на улице — пары цинка вредны.
- Выставьте угол магнитным угольником.
- Прихватите по углам крест-накрест: первый угол, потом противоположный, потом два оставшихся.
- Сверьте диагонали рулеткой: у ровной рамы они совпадают. Пока стоят только прихватки, раму ещё можно поправить.
Как варить, чтобы не прожечь и не повести
- Дуга короткая — примерно равна диаметру электрода. Длинная дуга греет шире и прожигает стенку.
- Электрод под углом 60–70° к трубе, ведите равномерно, не задерживайтесь на одном месте.
- Короткие участки вразброс: 2–3 см на одной стороне, потом на противоположной, дайте остыть. Если проварить одну сторону целиком — раму поведёт.
- Не начинайте и не заканчивайте шов на ребре трубы — кратер на углу становится слабым местом. Угол проходите без остановки.
- Если всё равно прожигает — уменьшите ток, возьмите электрод тоньше или варите «отрывом»: короткими поджигами, давая ванне чуть остыть.
- Многие варят тонкую стенку на обратной полярности — деталь греется меньше. Смотрите, что разрешено на пачке электродов.
Полуавтоматом
Полуавтомат на тонкой стенке проще: проволока 0,8 мм, углекислота или смесь, напряжение и скорость подачи — по таблице на крышке аппарата для вашей толщины. Прихватки и порядок швов — те же. Если газа нет, подойдёт порошковая проволока без газа.
Частые ошибки
- Ставят ток «по трубе 60×40», а не по стенке 2 мм — сразу прожог.
- Варят длинной дугой — шов широкий, стенка прогорает.
- Проваривают одну сторону рамы целиком — раму ведёт «пропеллером».
- Не сверяют диагонали до сварки — потом раму уже не исправить.
- Оставляют торцы открытыми — внутрь попадает вода, труба гниёт изнутри. Ставьте заглушки.
Что есть у нас
- Электроды сварочные: МР-3С и ОК 46 Ø2,5 и 3 мм, УОНИ 13/55 Ø2,5 и 3 мм, LB-52U Ø2,6 и 3,2 мм
- Струбцины и зажимы: магнитные угольники Кедр, FIX и другие
- Отрезные и зачистные круги — отрезать трубу и зачистить шов
- Сварочные инверторы
- Сварочные полуавтоматы
- Сварочная проволока: 0,8 мм
Расскажите, что варите, — подберём электроды и аппарат. Полковая, 21, телефон +7 (351) 777-77-38.
Частые вопросы
Каким электродом варить профильную трубу?
На стенку 1,5–2 мм — электродом 2–2,5 мм, на 3 мм — 2,5–3 мм. Для тонкой стенки проще всего рутиловые МР-3С или ОК 46.
Какой ток ставить для сварки профильной трубы 2 мм?
Ориентир — 50–80 А электродом 2–2,5 мм. Точнее — по пачке электродов и пробному шву на обрезке трубы.
Как варить профильную трубу, чтобы не прожечь?
Короткая дуга, ток по толщине стенки, а не по размеру трубы, короткие швы с остыванием. Если прожигает — ток ниже, электрод тоньше или варите «отрывом».
Как сварить раму из профильной трубы, чтобы её не повело?
Прихватите углы крест-накрест, сверьте диагонали, затем варите короткими участками поочерёдно на противоположных сторонах.
Можно ли варить оцинкованную профильную трубу?
Можно, но зачистите цинк у шва и работайте с вытяжкой или на улице: пары цинка вредны.
Ещё статьи
- Какой газ нужен для полуавтомата: углекислота, смесь или аргон
- Порошковая проволока без газа: как варить и какую выбрать
- Какими электродами варить: 10 реальных задач — от ржавчины до трубы отопления
- Сварка алюминия: аргоном, полуавтоматом или электродом
- Полярность при сварке: прямая и обратная — когда какую ставить
- Сварка чугуна: какими электродами и как варить, чтобы не треснул
- Какой ток для электрода: таблица по диаметру и толщине металла
- Как варить нержавейку: электродом, аргоном и полуавтоматом
- Прокалка электродов: зачем, при какой температуре и сколько
- Электрод, полуавтомат или аргон: какой сварочный аппарат выбрать для дома
- Как выбрать сварочный полуавтомат: какие функции нужны дома, а какие нет
- Ресанта САИ или САИПА: какой аппарат выбрать
- Как выбрать маску сварщика хамелеон: на что смотреть
- Как выбрать плазморез: ток, толщина реза и компрессор
- Как варить вертикальный шов электродом: снизу вверх и сверху вниз
- Сварка тонкого металла: полуавтоматом и электродом без прожогов
- Углекислотный редуктор для полуавтомата: какой выбрать
- Расход электродов на 1 метр шва: таблица и как посчитать
- Сварочные полуавтоматы в Челябинске: сравнение моделей в наличии
- Электроды в Челябинске: как читать маркировку и что брать — цены в наличии
- Что купить начинающему сварщику: набор для гаража и цены