

Как варить вертикальный шов электродом: снизу вверх и сверху вниз
Обновлено 26.10.2026
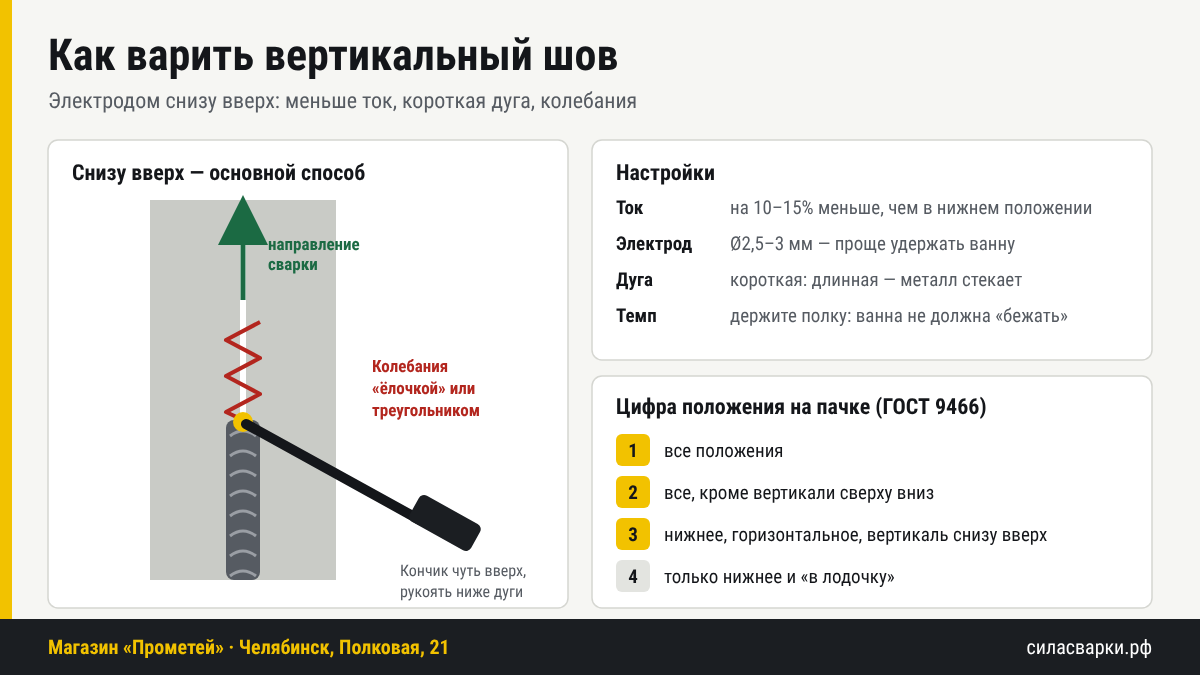
Коротко: варите снизу вверх. Ток — на 10–15% меньше, чем в нижнем положении, электрод 2,5–3 мм, дуга как можно короче. Электрод держите почти перпендикулярно металлу с небольшим наклоном: кончик смотрит чуть вверх, рукоять ниже дуги. Ведите колебаниями «ёлочкой» или треугольником с короткой задержкой по краям. Сверху вниз варят только тонкий металл и только электродами, которым это разрешено, — смотрите цифру положения на пачке.
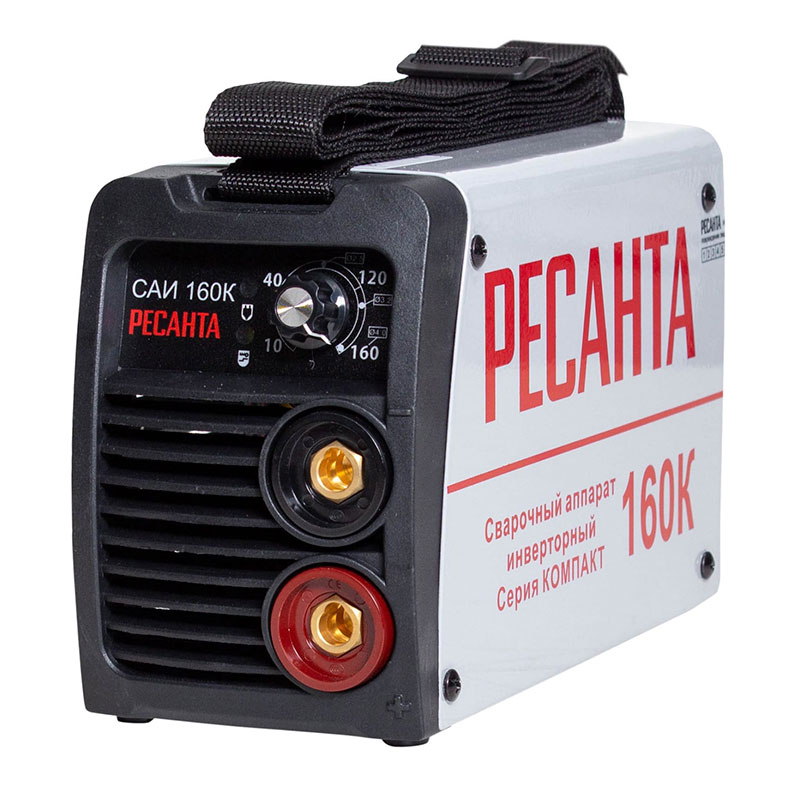
- новинкаРесантаИнвертор сварочный РЕСАНТА САИ 160К (компакт)Режим сварки: MMA · Диапазон сетевого напряжения: 140–240 В


Снизу вверх или сверху вниз
| Снизу вверх | Сверху вниз | |
|---|---|---|
| Когда | основной способ: металл от 3–4 мм, ответственные швы | тонкий металл 1–3 мм, быстрые швы |
| Провар | глубокий, каждый слой ложится на «полку» снизу | неглубокий |
| Скорость | медленнее | быстрее, меньше греет и ведёт деталь |
| Электроды | все, кроме электродов с цифрой 4 на пачке | только с цифрой 1 на пачке |
Цифра положения на пачке
На пачке электродов есть маркировка по ГОСТ 9466, и в ней цифра — в каких положениях можно варить:
- 1 — во всех положениях, включая вертикаль сверху вниз;
- 2 — во всех, кроме вертикали сверху вниз;
- 3 — в нижнем, горизонтальном и вертикальном снизу вверх;
- 4 — только в нижнем и «в лодочку»: для вертикали не годится.
У импортных электродов то же самое показывают значками положений. Например, ESAB OK 46 по паспорту производителя подходит для всех положений, включая вертикаль сверху вниз.
Ток и электрод
Возьмите ток из таблицы по диаметру и уменьшите на 10–15%: металл в ванне должен успевать застывать, а не стекать. Электрод 2,5–3 мм — самый удобный: ванна небольшая, её легко удержать. Электродом 4 мм вертикаль варить сложнее. Основные электроды (УОНИ 13/55, LB-52U) перед работой прокалите — сырые дают поры, а на вертикали это особенно заметно.
Как вести электрод
- Начните снизу, прогрейте начало шва и дайте ванне сформироваться.
- Держите короткую дугу — 2–3 мм, не больше диаметра электрода. Длинная дуга — и металл течёт вниз «сосульками».
- Ведите колебаниями:
- «ёлочка» (зигзаг) — для стыков средней толщины;
- треугольник — для угловых швов и толстого металла, лучше проваривает корень;
- полумесяц — для верхнего, облицовочного слоя.
- По краям задерживайтесь на долю секунды, через середину проходите быстрее — иначе по краям будут подрезы, а в центре «горб».
- Поднимайтесь равномерно: каждый новый «шаг» опирается на уже застывшую полку снизу.
На тонком металле колебания не нужны: варите короткими стежками или «отрывом» — короткими поджигами, давая ванне чуть остыть.
Частые ошибки
| Что видно | Причина | Что сделать |
|---|---|---|
| Металл стекает, «сосульки» | большой ток или длинная дуга | ток ниже, дугу короче |
| Подрезы по краям | нет задержки по краям | задерживаться у кромок |
| «Горб» посередине | медленно в центре | середину проходить быстрее |
| Шлак в шве | неверный угол, шлак забегает вперёд | кончик чуть вверх, дуга короче |
| Непровар | слишком быстро или мал ток | медленнее, ток чуть выше |
Как научиться
Возьмите обрезки 4–6 мм. Сначала сварите шов в нижнем положении, потом поставьте пластину под 45°, потом вертикально. Так рука привыкает держать дугу короткой. Нужна хорошая маска, чтобы видеть шов: подберите затемнение в нашем калькуляторе.
Что есть у нас
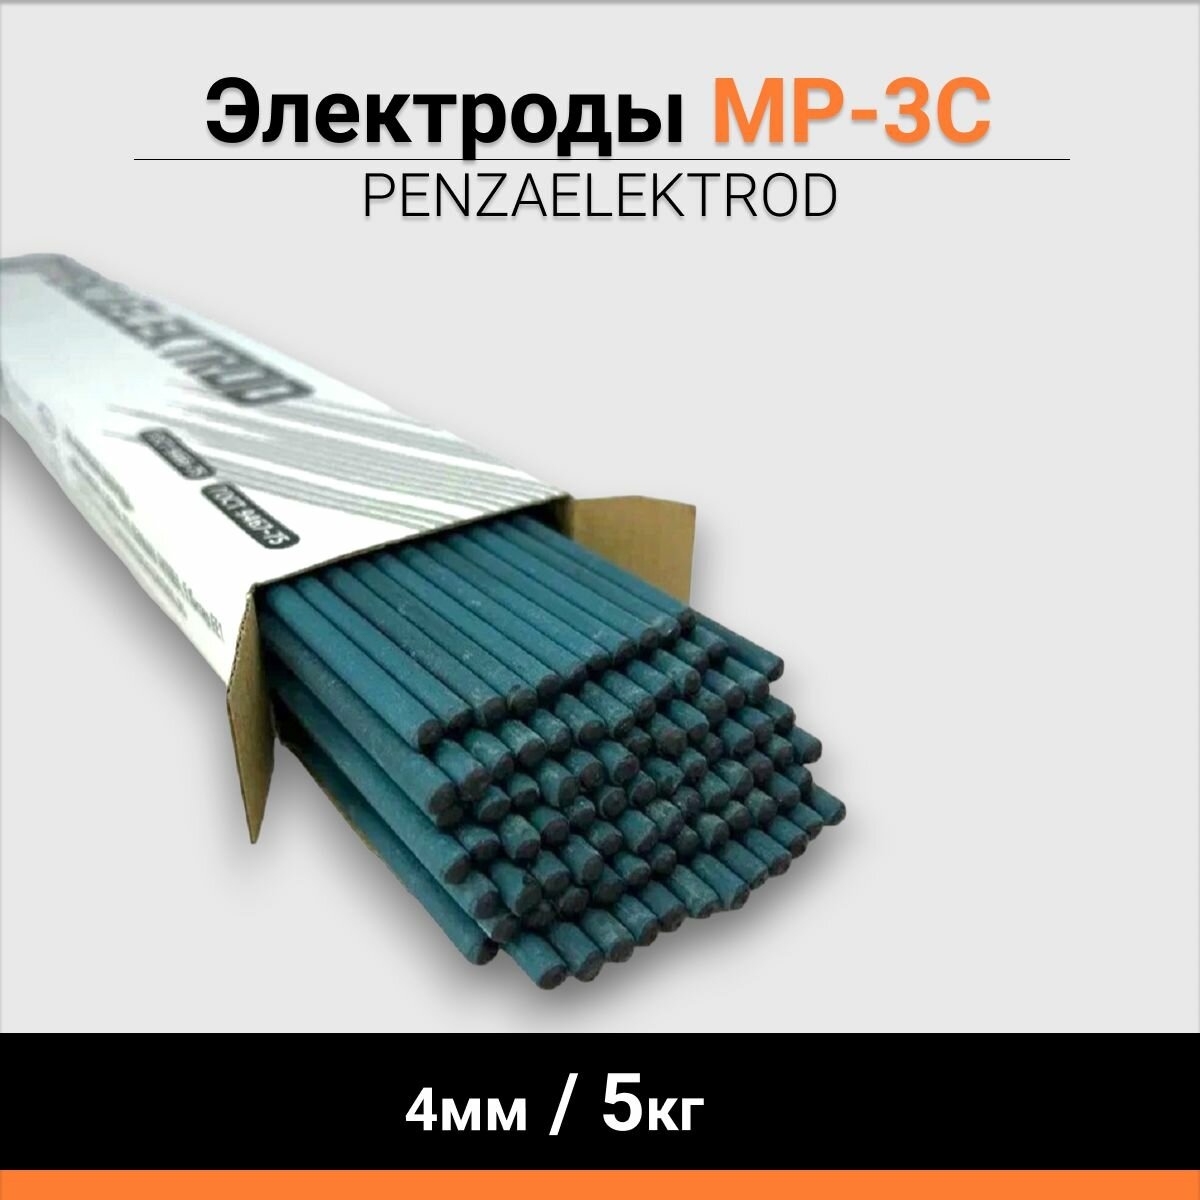
- Электроды сварочные Ø2,5–3 мм: МР-3С, ОК 46, УОНИ 13/55, LB-52U
- Пеналы для хранения электродов — чтобы не набирали влагу
- Маски сварщика хамелеон
- Электрододержатели и клеммы массы
Подскажем электрод под ваш металл и аппарат: Полковая, 21, телефон +7 (351) 777-77-38.
Частые вопросы
Как правильно варить вертикальный шов: снизу вверх или сверху вниз?
Основной способ — снизу вверх: глубже провар, ванну проще удержать. Сверху вниз варят только тонкий металл и электродами с цифрой 1 на пачке.
Какой ток ставить для вертикального шва?
На 10–15% меньше, чем для нижнего положения. Для электрода 3 мм это примерно 70–110 А — точнее по пачке и пробному шву.
Под каким углом держать электрод при вертикальной сварке?
Почти перпендикулярно металлу с наклоном 10–20°: кончик смотрит чуть вверх, рукоять ниже дуги.
Почему при вертикальной сварке металл стекает?
Слишком большой ток или длинная дуга. Уменьшите ток, держите дугу 2–3 мм и не задерживайтесь в середине шва.
Какими электродами варить вертикальный шов?
Подойдут электроды с цифрой положения 1, 2 или 3 на пачке. Удобнее всего Ø2,5–3 мм: МР-3С, ОК 46, УОНИ 13/55, LB-52U.
Ещё статьи
- Какой газ нужен для полуавтомата: углекислота, смесь или аргон
- Порошковая проволока без газа: как варить и какую выбрать
- Какими электродами варить: 10 реальных задач — от ржавчины до трубы отопления
- Сварка алюминия: аргоном, полуавтоматом или электродом
- Полярность при сварке: прямая и обратная — когда какую ставить
- Сварка чугуна: какими электродами и как варить, чтобы не треснул
- Какой ток для электрода: таблица по диаметру и толщине металла
- Как варить нержавейку: электродом, аргоном и полуавтоматом
- Прокалка электродов: зачем, при какой температуре и сколько
- Электрод, полуавтомат или аргон: какой сварочный аппарат выбрать для дома
- Как выбрать сварочный полуавтомат: какие функции нужны дома, а какие нет
- Ресанта САИ или САИПА: какой аппарат выбрать
- Как выбрать маску сварщика хамелеон: на что смотреть
- Как выбрать плазморез: ток, толщина реза и компрессор
- Сварка профильной трубы: электроды, ток и как не прожечь
- Сварка тонкого металла: полуавтоматом и электродом без прожогов
- Углекислотный редуктор для полуавтомата: какой выбрать
- Расход электродов на 1 метр шва: таблица и как посчитать
- Сварочные полуавтоматы в Челябинске: сравнение моделей в наличии
- Электроды в Челябинске: как читать маркировку и что брать — цены в наличии
- Что купить начинающему сварщику: набор для гаража и цены