

Сварка тонкого металла: полуавтоматом и электродом без прожогов
Обновлено 29.10.2026
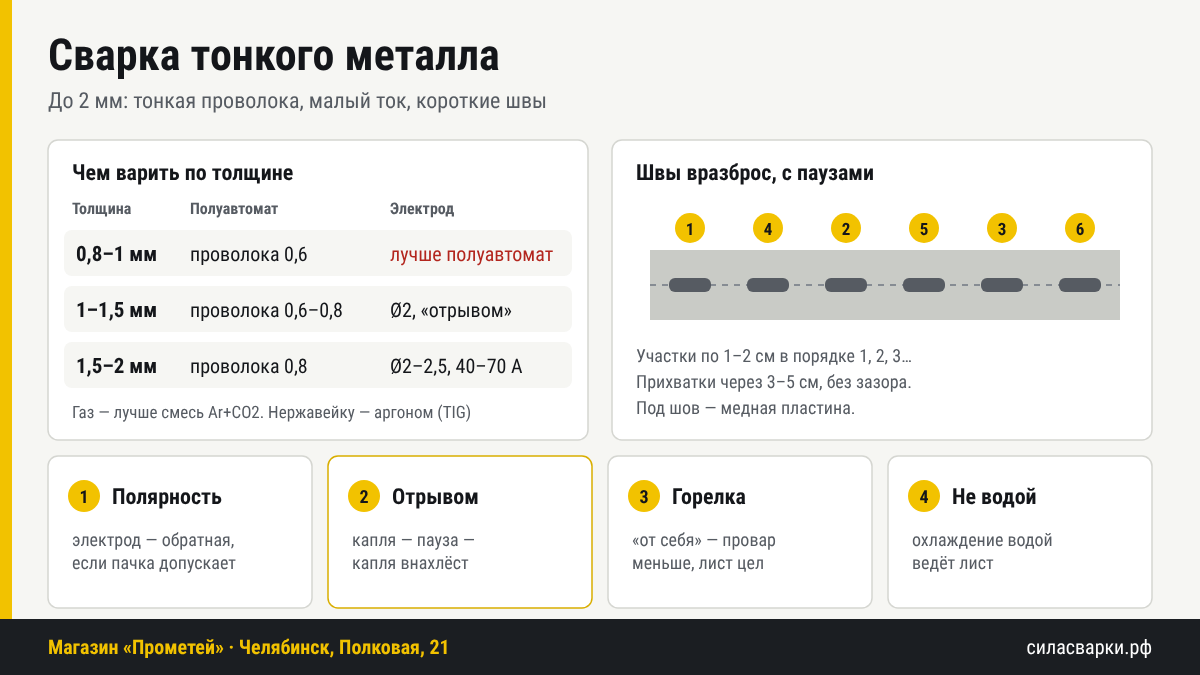
Коротко: тонкий металл (до 2 мм) проще всего варить полуавтоматом: проволока 0,6–0,8 мм, смесь аргона с CO₂ или углекислота, минимальное напряжение. Электродом тоже можно, но сложнее: электрод 2–2,5 мм, ток на нижней границе, обратная полярность и короткие швы. Для тонкой нержавейки лучший вариант — аргон (TIG). Главные правила для любого способа: частые прихватки, короткие швы вразброс и пауза, чтобы металл остыл.
- новинкаРесантаИнвертор сварочный Ресанта САИПА-160Режимы сварки: FCAW (Flux), MMA и TIG · Диапазон сетевого напряжения: 140–270 В
- новинкаПТКУгольник магнитный МФ-625Углы фиксации — 30°, 45°, 60°, 75°, 90° и 135° · Максимальная масса удерживаемого изделия — 11 кг


Таблица: чем варить тонкий металл
| Толщина | Полуавтомат | Электрод | Совет |
|---|---|---|---|
| 0,8–1 мм | проволока 0,6 мм, смесь Ar+CO₂ | сложно, лучше полуавтоматом | только прихватки и короткие швы |
| 1–1,5 мм | проволока 0,6–0,8 мм | Ø2 мм, минимальный ток | варить «отрывом» |
| 1,5–2 мм | проволока 0,8 мм | Ø2–2,5 мм, 40–70 А | короткая дуга, швы вразброс |
Ориентир. Напряжение и подачу полуавтомата берите по таблице на крышке аппарата, ток для электрода — по пачке. Всегда пробуйте сначала на обрезке того же металла. Подробнее про ток — в статье какой ток ставить на электрод.
Полуавтоматом
- Проволока 0,6–0,8 мм. Чем тоньше проволока, тем меньше ток и меньше риск прожечь.
- Газ — лучше смесь аргона с CO₂: дуга мягче, брызг меньше, шов аккуратнее. На углекислоте тоже можно, но шов будет грубее. Подробнее — в статье какой газ для полуавтомата.
- Напряжение — на минимум по таблице для вашей толщины, скорость подачи подстройте по звуку: ровное потрескивание без хлопков.
- Горелку ведите «от себя» (углом вперёд): провар меньше, лист прогорает реже.
- Без газа порошковой проволокой тонкий металл варить можно, но труднее: она греет сильнее и даёт больше брызг. Подробности — в статье порошковая проволока без газа.
Электродом
- Электрод 2–2,5 мм, лучше рутиловый (МР-3С, ОК 46): легко зажигается и держит дугу на малом токе.
- Обратная полярность (держатель на плюсе) — деталь греется меньше. Проверьте, что ваш электрод это допускает, на пачке. Подробнее — в статье о полярности.
- Варите «отрывом»: зажгли дугу, сделали каплю, оторвали, дали чуть остыть — и следующая капля внахлёст на предыдущую. Так металл не успевает перегреться.
- Дуга короткая, электрод под углом 60–70° к листу.
Как не прожечь и не повести лист
- Подгоните детали без зазора. На тонком металле любой зазор — это почти гарантированная дыра.
- Ставьте частые прихватки — через каждые 3–5 см.
- Варите короткими участками вразброс, по 1–2 см, с паузой. Если пройти шов целиком, лист поведёт «волной».
- Подложите медную пластину под шов: медь забирает тепло, и сталь к ней не приваривается.
- Не охлаждайте шов водой — металл поведёт ещё сильнее.
И зачистите кромки до блеска: на тонком листе ржавчина и краска сбивают дугу, отсюда прожоги и поры.
Что есть у нас
- Сварочные полуавтоматы — для тонкого металла и кузова
- Сварочная проволока: омеднённая 0,6 и 0,8 мм
- Электроды сварочные Ø2,5 мм: МР-3С, ОК 46, УОНИ 13/55; для нержавейки — от 1,6 мм
- Аппараты TIG — для тонкой нержавейки
- Редукторы и регуляторы расхода газа для смеси и углекислоты
Скажите, что варите и какой толщины металл, — подберём аппарат и проволоку. Полковая, 21, телефон +7 (351) 777-77-38.
Частые вопросы
Чем лучше варить тонкий металл?
Полуавтоматом проволокой 0,6–0,8 мм в смеси аргона с CO₂. Электродом тоже можно, но сложнее. Тонкую нержавейку лучше варить аргоном.
Каким электродом варить тонкий металл?
Электродом 2–2,5 мм, лучше рутиловым (МР-3С, ОК 46), на минимальном токе и обратной полярности, если её допускает пачка.
Какая полярность при сварке тонкого металла электродом?
Обычно обратная: держатель на плюсе, деталь греется меньше. Но сначала проверьте, что разрешено на пачке электродов.
Как варить тонкий металл, чтобы не прожечь?
Без зазора, на минимальном токе, частыми прихватками и короткими швами вразброс. Электродом — «отрывом». Помогает медная подкладка под шов.
Почему при сварке тонкий лист ведёт?
Металл перегревается. Варите короткими участками вразброс с паузами и не охлаждайте шов водой.
Ещё статьи
- Какой газ нужен для полуавтомата: углекислота, смесь или аргон
- Порошковая проволока без газа: как варить и какую выбрать
- Какими электродами варить: 10 реальных задач — от ржавчины до трубы отопления
- Сварка алюминия: аргоном, полуавтоматом или электродом
- Полярность при сварке: прямая и обратная — когда какую ставить
- Сварка чугуна: какими электродами и как варить, чтобы не треснул
- Какой ток для электрода: таблица по диаметру и толщине металла
- Как варить нержавейку: электродом, аргоном и полуавтоматом
- Прокалка электродов: зачем, при какой температуре и сколько
- Электрод, полуавтомат или аргон: какой сварочный аппарат выбрать для дома
- Как выбрать сварочный полуавтомат: какие функции нужны дома, а какие нет
- Ресанта САИ или САИПА: какой аппарат выбрать
- Как выбрать маску сварщика хамелеон: на что смотреть
- Как выбрать плазморез: ток, толщина реза и компрессор
- Сварка профильной трубы: электроды, ток и как не прожечь
- Как варить вертикальный шов электродом: снизу вверх и сверху вниз
- Углекислотный редуктор для полуавтомата: какой выбрать
- Расход электродов на 1 метр шва: таблица и как посчитать
- Сварочные полуавтоматы в Челябинске: сравнение моделей в наличии
- Электроды в Челябинске: как читать маркировку и что брать — цены в наличии
- Что купить начинающему сварщику: набор для гаража и цены