

Сварка алюминия: аргоном, полуавтоматом или электродом
Обновлено 20.10.2026
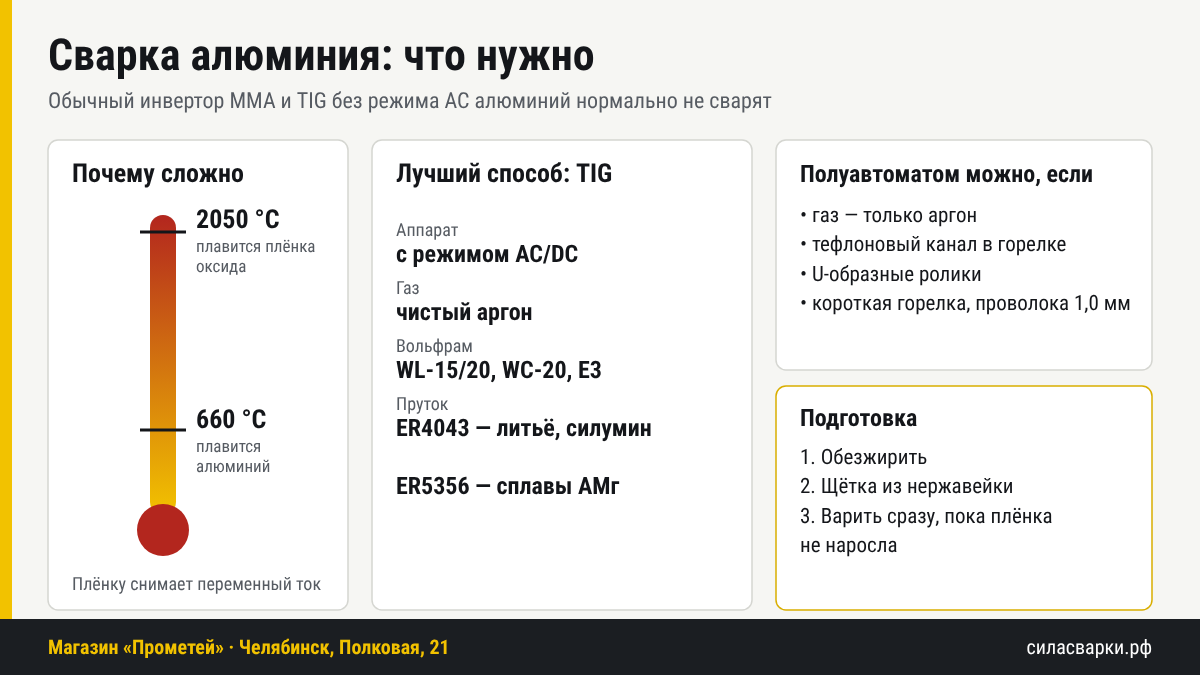
Коротко: лучший способ — аргонодуговая сварка TIG на переменном токе: нужен аппарат с режимом AC/DC, чистый аргон, вольфрамовый электрод и алюминиевый пруток. Полуавтоматом алюминий тоже варят — в чистом аргоне, алюминиевой проволокой, с тефлоновым каналом и U-образными роликами. Электродом — только грубый ремонт толстых деталей. Обычный инвертор MMA и TIG-аппарат только с постоянным током (DC) алюминий нормально не сварят.


Почему алюминий варить сложнее, чем сталь
- Оксидная плёнка. Сам алюминий плавится около 660 °C, а плёнка оксида на нём — около 2050 °C. Её нужно разрушать, иначе металл не сплавится. Это делает переменный ток: в полупериоде обратной полярности дуга «счищает» оксид.
- Высокая теплопроводность. Тепло быстро уходит в деталь, поэтому в начале шва нужен ток побольше, а массивные детали подогревают.
- Не меняет цвет при нагреве. Сталь краснеет, алюминий — нет, и его легко прожечь, особенно тонкий.
- Поры. Влага, масло и грязь дают водород, а он — поры в шве. Поэтому подготовка поверхности здесь важнее, чем со сталью.
Таблица: каким способом варить
| Способ | Что нужно | Когда подходит |
|---|---|---|
| TIG на переменном токе (AC) | аппарат AC/DC, чистый аргон, вольфрамовый электрод, пруток ER4043 или ER5356 | тонкий металл, аккуратные швы, ремонт деталей |
| Полуавтомат (MIG) | чистый аргон, алюминиевая проволока, тефлоновый канал, U-образные ролики, наконечник под алюминий | металл потолще, длинные швы; удобнее с импульсным режимом |
| Электрод | электроды для алюминия (например, ОЗА), постоянный ток обратной полярности | грубый ремонт толстых литых деталей |
«Холодная сварка» из тюбика — это эпоксидный клей с наполнителем, а не сварка. Для заделки небольших трещин без нагрузки годится, для прочного соединения — нет.
ER4043 или ER5356: какой пруток выбрать
ER4043 (алюминий с кремнием, около 5%) — универсальный: хорошо течёт, меньше склонен к трещинам, подходит для литых деталей и силумина. Если не знаете марку сплава — начинайте с него.
ER5356 (алюминий с магнием, около 5%) — шов прочнее, подходит для сплавов типа АМг (лист, лодки, кузова). После анодирования шов меньше отличается по цвету. Для литья хуже, чем ER4043.
Подготовка: от неё зависит половина результата
- Обезжирьте место сварки и пруток растворителем или специальным очистителем.
- Снимите оксид щёткой из нержавеющей проволоки, которой не трогали сталь, — частицы стали в шве дают дефекты.
- Варите сразу после зачистки: плёнка нарастает снова за несколько часов.
- Массивные детали и литьё подогрейте — так шов лучше сплавится и меньше риск трещин.
Настройки TIG для алюминия
- Режим AC (переменный ток). На постоянном токе оксид не разрушается.
- Баланс AC: чем больше доля очистки, тем чище шов, но сильнее греется вольфрам. Начинайте со значения по умолчанию в аппарате.
- Вольфрам: на инверторах обычно используют лантанированный (WL-15, WL-20) или с несколькими добавками (WC-20, E3). Чистый вольфрам (зелёный) — классика для трансформаторных аппаратов.
- Газ: только чистый аргон, расход — по размеру сопла, обычно около 8–12 л/мин.
- Ток: ориентир — около 40 А на миллиметр толщины, точнее — по таблице к аппарату и по пробному шву.
Полуавтоматом: что поменять в аппарате
- Газ — чистый аргон, не углекислота и не смесь (подробнее — в статье какой газ для полуавтомата).
- Канал в горелке — тефлоновый вместо стальной спирали: мягкая проволока в спирали застревает.
- Ролики — U-образные: V-канавка и насечка мнут алюминиевую проволоку.
- Горелку — покороче, а лучше со своим подающим механизмом: чем длиннее путь, тем чаще проволока сминается. Проволоку 0,8 мм подавать труднее, чем 1,0 мм.
- Полярность обратная (горелка на плюсе), горелку ведут «от себя».
Частые ошибки
- Пытаются варить TIG-аппаратом без режима AC — шов не сплавляется.
- Не сняли оксид и масло — поры и грязный шов.
- Углекислота или смесь вместо чистого аргона.
- Стальная спираль и V-ролики в полуавтомате — проволока сминается и «гнездится».
- Мало тока в начале шва — металл не прогревается, шов лежит сверху.
Что есть у нас
- Аппараты TIG с режимом AC/DC: Кедр, ПТК, Rilon и другие
- Прутки присадочные: алюминиевые ER4043 и ER5356, 1,6–4,0 мм
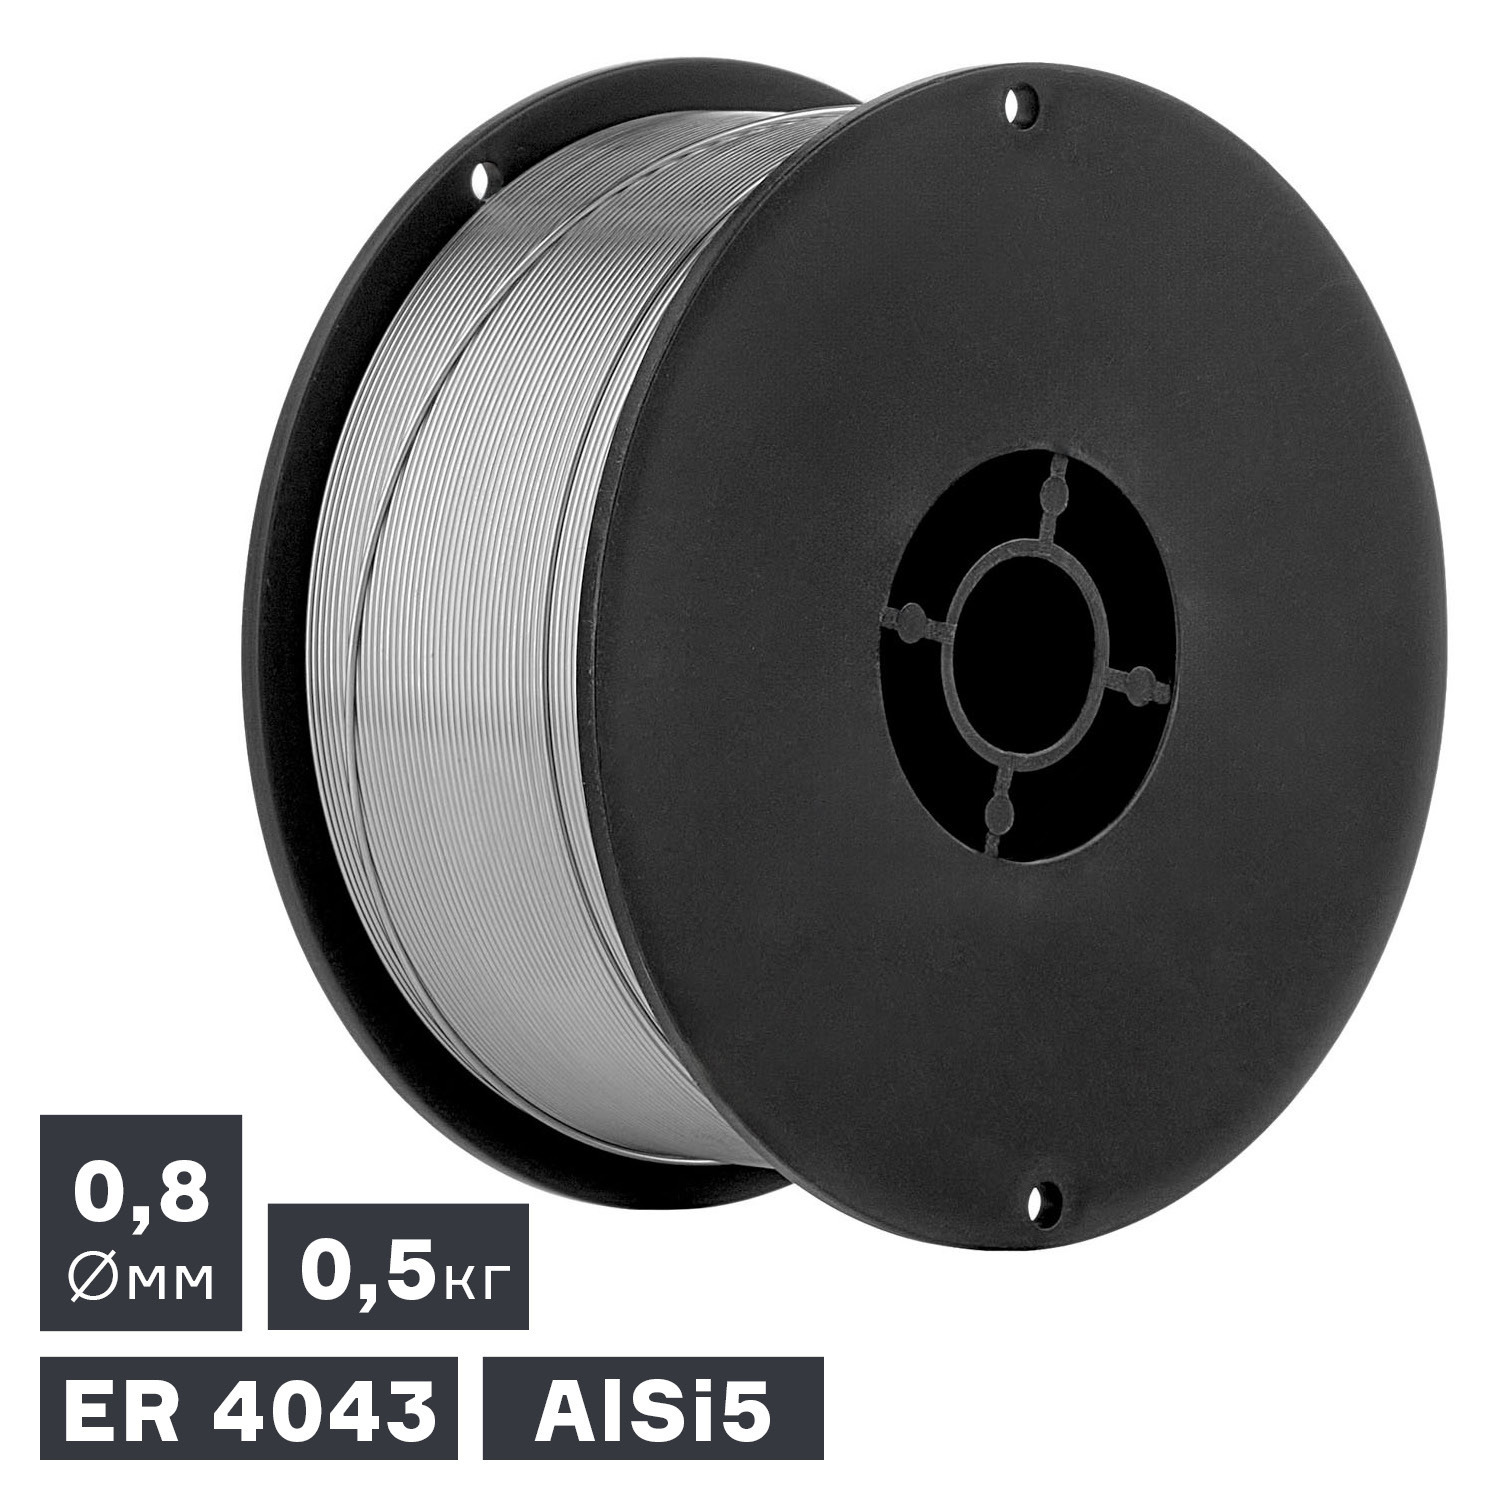
- Сварочная проволока: алюминиевая ER4043 0,8 и 1,0 мм
- Направляющие каналы: тефлоновые для алюминия
- Ролики подающие: с U-канавкой
- Химия для сварки: очиститель алюминия
- Редукторы и регуляторы расхода газа для аргона
Расскажите, что варите и какой толщины металл, — по телефону +7 (351) 777-77-38 подберём аппарат и расходники.
Частые вопросы
Можно ли варить алюминий обычным инвертором?
Инвертором для ручной дуговой сварки (MMA) — только специальными электродами для алюминия и только грубый ремонт толстых деталей. Для нормального шва нужен аппарат TIG с режимом AC/DC.
Какой аппарат нужен для сварки алюминия?
Аппарат аргонодуговой сварки TIG с переменным током (AC/DC). Полуавтоматом тоже можно, если перевести его на чистый аргон, алюминиевую проволоку, тефлоновый канал и U-образные ролики.
Какой газ нужен для сварки алюминия?
Чистый аргон — и для TIG, и для полуавтомата. Углекислота и смеси с ней для алюминия не подходят.
Можно ли варить алюминий полуавтоматом без газа?
Обычно нет: для алюминия нужен чистый аргон. Порошковая проволока для сварки без газа предназначена для стали.
Чем отличается пруток ER4043 от ER5356?
ER4043 — алюминий с кремнием, универсальный, хорош для литья и силумина. ER5356 — алюминий с магнием, шов прочнее, подходит для сплавов типа АМг.
Ещё статьи
- Какой газ нужен для полуавтомата: углекислота, смесь или аргон
- Порошковая проволока без газа: как варить и какую выбрать
- Какими электродами варить: 10 реальных задач — от ржавчины до трубы отопления
- Полярность при сварке: прямая и обратная — когда какую ставить
- Сварка чугуна: какими электродами и как варить, чтобы не треснул
- Какой ток для электрода: таблица по диаметру и толщине металла
- Как варить нержавейку: электродом, аргоном и полуавтоматом
- Прокалка электродов: зачем, при какой температуре и сколько
- Электрод, полуавтомат или аргон: какой сварочный аппарат выбрать для дома
- Как выбрать сварочный полуавтомат: какие функции нужны дома, а какие нет
- Ресанта САИ или САИПА: какой аппарат выбрать
- Как выбрать маску сварщика хамелеон: на что смотреть
- Как выбрать плазморез: ток, толщина реза и компрессор
- Сварка профильной трубы: электроды, ток и как не прожечь
- Как варить вертикальный шов электродом: снизу вверх и сверху вниз
- Сварка тонкого металла: полуавтоматом и электродом без прожогов
- Углекислотный редуктор для полуавтомата: какой выбрать
- Расход электродов на 1 метр шва: таблица и как посчитать
- Сварочные полуавтоматы в Челябинске: сравнение моделей в наличии
- Электроды в Челябинске: как читать маркировку и что брать — цены в наличии
- Что купить начинающему сварщику: набор для гаража и цены